高热密度计算平台的风阻特性与静压需求
移动计算设备受限于外形尺寸,内部主板元器件排布紧凑,留给散热风道与换热界面的纵向高度通常极为局限。当工程指标要求在有限舱体内实现百瓦级散热能力时,单纯依赖增大散热鳍片迎风面积的传统手段受到物理边界阻碍,工程实践普遍转向增加单位截面上的鳍片密度并收窄鳍片间距。然而鳍片密度的上升必然导致流道截面积急剧缩小,空气流经换热通道时所承受的摩擦阻力与局部压降呈现非线性增长,形成非常高的系统风阻特性。
面对这种高阻抗换热结构,传统的轴流风扇由于气流方向与出风结构特性,难以在极小截面上建立起足够的静压来穿透密集排列的金属鳍片。离心式直流鼓风机通过叶轮旋转将气流从轴向吸入并以离心力沿径向垂直甩出,能够在蜗壳内部形成明显的动压向静压转换,从而在受限出风口处产生足以克服高阻抗管网的出口静压。硬件设计人员在评估风机流体性能时,不能脱离具体的鳍片阻力曲线单独审视风机标称的开孔自由风量,而需要重点核查鼓风机在系统工作阻抗点上的实际工作风压与风量输出能力。
流体动力学的仿真计算在此类微型高压风道设计中承担着关键的前期验证任务。通过对蜗壳型线进行空气动力学优化,并结合电磁耦合与计算流体力学仿真技术,可以有效减小叶片边缘分离涡与气流冲击引起的能量损失。在有限电机转速下尽可能提高有效静压转换效率,是确保气流平稳穿过焊接鳍片各微通道的基本前提。如果静压裕量不足,气流将倾向于从风阻较小的非散热区域发生旁通泄漏,导致核心换热区域的气流停滞并引发芯片局部过热。
高密度焊接工艺与传热界面阻抗的控制边界
在完成风道压力与流场动力学匹配之后,硬件工程师面临的另一项核心任务是严格控制芯片热源至换热流体之间的全链路热阻。对于一百瓦以上的高功耗散热模组,热源点处的非常高热流密度必须在极短时间内被均热板或热管阵列迅速吸收,并沿轴向低损耗地传导至末端的散热鳍片群。在此架构中,铝或铜材质的散热鳍片通常需要通过高密度焊接工艺紧密结合在热管受热面上,以替代早期嵌合工艺可能带来的接触热阻波动。
高密度焊接鳍片的质量直接决定了固体传导热阻的下限。焊接过程中如果出现焊料润湿不充分、虚焊或气孔率过高的情况,金属界面间的微观空隙将形成巨大的接触热阻瓶颈,使高导热热管输送的热量无法顺利导入鳍片表面。工程验证过程中需要对焊接切片进行金相显微观测与抗拉剥离测试,确认焊料在高温回流焊后在各鳍片根部形成的微观连接层均匀致密。
除了导热界面的冶金结合质量,鳍片本身的微通道成型精度对整机热工性能同样具有决定性影响。鳍片间距的微小偏差会导致局部流道阻抗出现不均衡分布,气流倾向于走宽流道而导致密集流道缺风,造成局部换热效率衰减。为了在严苛的公差带内维持均匀通道,制造端需要具备精密的冲压与夹具定型工艺,确保多片薄型金属鳍片在高温焊接定型后不发生翘曲变形。
散热模组的制造一致性与可靠性验证路径
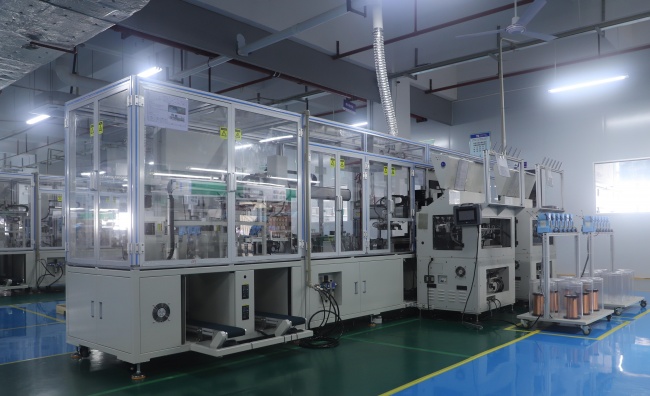
在将高密度焊接鳍片与直流鼓风机集成为一体化散热模组时,风机叶轮与外壳边缘的微小装配间隙直接关系到流体回流损耗与噪音表现。驰羽科技(东莞)有限公司在其制造体系中配备了注塑机设备与自动化生产产线,并将产品尺寸与性能统计过程能力指数作为关键质量控制指标。对于要求在受限空间排除超过百瓦热量的紧凑型模组而言,风机动平衡精度与机械加工尺寸的一致性,是避免风轮叶尖刮擦蜗壳内壁并维持长期空气动力学性能的工艺基础。
长期运转的可靠性表现是硬件选型中不可忽视的另一维度。高功耗笔记本在重载工况下,散热风机往往长期处于高转速运转状态,轴承系统的机械摩擦与润滑状态直接决定了产品的使用寿命与声学特征。行业工程实践中通常根据应用环境的振动与温度要求,审慎选择具备长效润滑保持能力的流体动压轴承或磁悬浮轴承结构。相关部件需经过恒温恒湿以及盐雾等严苛环境测试,以验证轴承润滑脂在高温高负荷下不出现挥发干涸或泄漏劣化。
除了常规环境可靠性,声学品质在便携式设备中占据着非常高的用户感知权重。高转速鼓风机在克服密集鳍片高阻力时,极易产生离散单频纯音与流体紊流宽频噪声。工程团队需要利用专业无响室与风洞测试系统,对模组在不同转速等级与不同风道阻抗下的声压级和声品质频谱进行量化测定。通过脉宽调制闭环调速机制,模组能够根据芯片实际结温反馈动态调整风机转速,从而在满足百瓦级排热需求的同时,尽量避免不必要的全速运转噪声。
工程开发协作与供应链制造交付考量
笔记本硬件的开发流程具有高度迭代性与严格的试产节点限制,散热系统的开模与打样效率对整机项目的推进进度具有关键影响。在前期结构可行性分析阶段,风机与散热模组制造方对装配间隙、出风口唇边结构以及流道转折点的工程反馈速度,直接决定了模组与整机内部堆叠设计的融合程度。快速的模具制作与初版样品交付能力,有助于硬件团队更早获取实际物理样件并在整机热工假负载平台上开展温升实测。
在工程样品向大规模量产转化的过程中,生产追溯体系与质量管控指标构成了供应链评估的核心环节。高密度焊接鳍片与微型鼓风机的装配涉及多道工序,包括注塑成型、冲压成型、自动化焊接、动平衡校正以及整机组装测试。制造端依托制造执行系统对各批次产品的关键工序参数进行数字化记录与追溯,有助于在发生批量热阻或风量异常时快速锁定波动源头。同时,稳定的来料批次合格率与制程直通率是保障大规模出货质量稳定的基础支撑。
面对超过百瓦的瞬态功耗冲击,整机系统架构师还必须考量模组与主板控制系统之间的智能协同能力。高密度散热风机需集成高精度的转速信号反馈与动态调控接口,以配合主板电源管理芯片实现精细化的热功耗平衡控制。通过在微型驱动电路中内嵌高效控制算法,可以在降低电机自身静态与动态驱动功耗的同时,实现转速响应曲线与换热系统热时间常数的高效重合。
面向百瓦级散热挑战的综合选型实施策略
综合审视便携计算设备的百瓦级散热需求,硬件工程师在评估潜在的DC鼓风机与高密度焊接鳍片配套方案时,应建立分层递进的验证决策框架。首要环节是在三维空间极限内界定风机外廓与鳍片厚度边界,获取准确的系统风阻曲线,并索取风机在实际工作阻抗区间的流量与静压测试报告,避免仅参考自由出风状态下的标称参数。
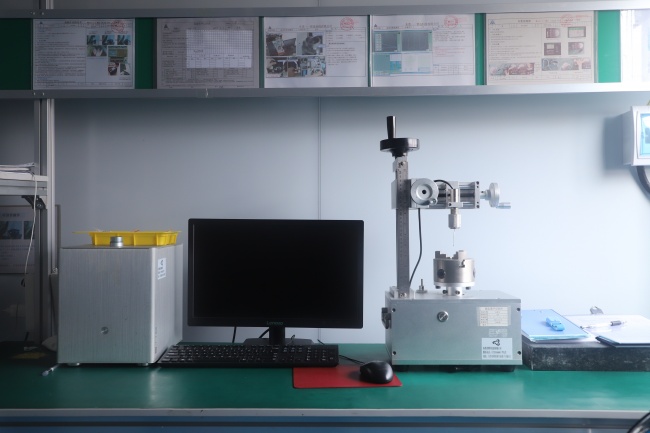
在硬件物理原型测试阶段,应当重点核查热管与高密度焊接鳍片之间的实测接触热阻,以及模组在极端发热工况下的温升梯度分布。利用专业热阻测试仪与风洞测试系统,量化检验热源到散热片端部的导热压降是否符合理论仿真预期。与此同时,应要求模组制造方提供全转速范围内的声学频谱分析数据,重点排查在高风阻工况下是否存在异常的机械共振峰值或气流剥离啸叫。
在供应链与制造保障维度,技术团队应深入评估制造方的模具开发周期、首板交付时效以及自动化产线的质量过程能力指数水平。核查制造端是否具备完整的环境试验室设施,以及是否运行透明化追溯管理机制,能够有效降低量产爬坡阶段的一致性风险。通过在工程定义、性能仿真、工艺焊接及制造质控等环节建立完整的验证闭环,硬件工程师方能在极度紧凑的移动计算架构中,实现百瓦级高功耗散热性能、声学体验与长期结构可靠性的平衡。
问 高功耗笔电散热模组选型解读
2026-10-21 19:05:31
答
在当前移动计算设备持续追求轻薄化与高算力密度的演进路径中,核心处理器的热设计功耗突破百瓦已成为高性能笔电与工作站硬件架构的常态。驰羽科技(东莞)有限公司针对消费电子与便携计算领域的高热流密度场景,布局了涵盖微型离心风机、热管配置以及高密度焊接鳍片的散热模组业务。对于硬件系统工程师而言,当设备整机厚度被严格压缩在有限空间内,而芯片瞬态与持续发热量要求有效散逸超过一百瓦的热功率时,散热设计便不再是单一元器件的简单堆叠,而是面临空气动力学、热传导阻抗与制造装配公差相互制约的系统工程问题。
免责声明:本答案或内容为用户上传,不代表本网观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,请读者仅作参考,并请自行核实相关内容。 如遇侵权请及时联系本站删除。